铝单板是幕墙与吊顶工程里最常见的金属装饰材料之一。同样一块 3.0mm 铝板,为什么有的项目用五年就色差明显、边角变形,有的十年如新?差别基本都出在生产流程的各个环节上。本文把从图纸到出厂的完整工序拆开讲清楚。
生产的第一步不在车间,而在技术部。幕墙设计师给出的分格图需要转化为可加工的展开图:确定板材规格、折边高度、加强筋与角码位置、异形板的拼接方式,同时结合现场实测尺寸修正误差。设计、生产、安装一体化的推进方式,意味着图纸阶段就要与项目部核对现场基准线、龙骨位置与收口做法,避免板材到场后装不上或缝隙不均。
按展开尺寸把铝板切成毛坯,常用设备是剪板机、锯床与数控转塔冲床。开料的关键是留足折弯延伸量——折一个 90° 边,材料会被”拉”掉一部分,留少了折不到规定高度,留多了装配时顶手。需要冲孔的装饰面(吸音孔、造型孔)通常在这一步由数控转塔冲床一次完成,定位精度直接决定孔位是否对称。
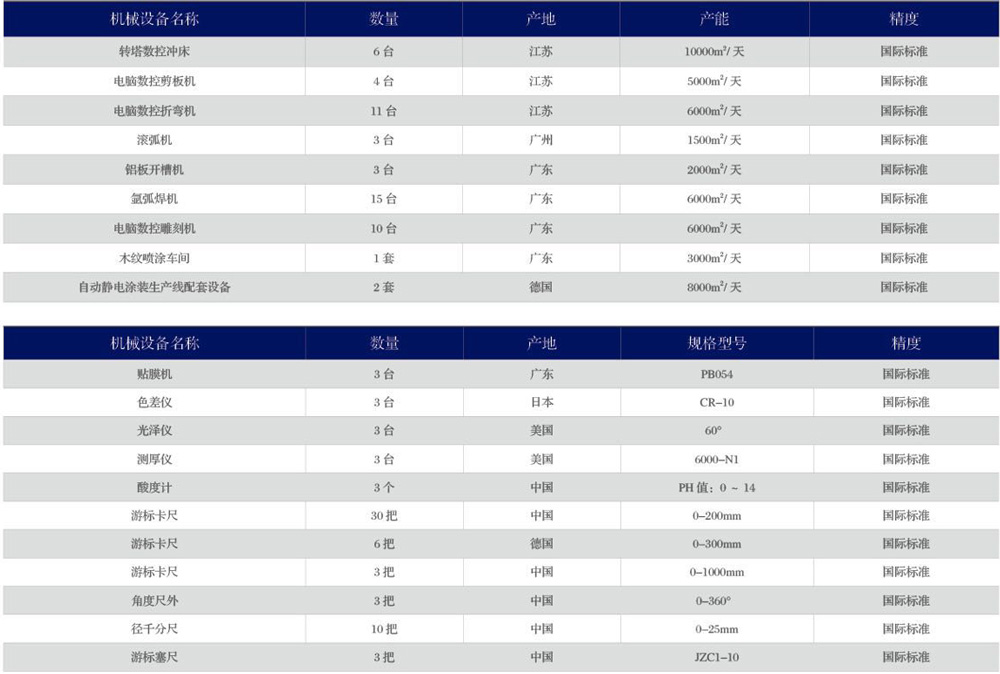
数控转塔冲床与钣金加工设备,开料与冲孔精度在这里定下基础
毛坯上划出折弯线、焊接定位线,需要圆弧过渡的位置先铣槽或开坡口。这一步决定折出来的棱角是否笔直、板面是否有隐裂。
平板变成立体板靠折弯。数控折弯机配合上下模把折边压到设计角度,板面大、折数多的规格需要多次翻面施压,控制回弹量。弧形板、圆柱面包板另走滚圆机与拉弯工艺;木纹、石纹系列则在此之后进入热转印工序。
把折好的板与角码、加强筋、连接件焊成整体。铝板焊接多用氩弧焊,电流与送丝速度要匹配铝的导热特性,否则容易焊穿或成型不良。加强筋一般布置在背面的四角与长边中部,作用是抵消大板面的鼓胀感,让幕墙在风压与温差下保持平整。
焊缝、毛刺、划伤逐一处理,必要时局部找平。板面的平整度、棱角的顺直度,很大程度是这一步”磨”出来的。
喷涂之前必须彻底清洁并转化表面。标准流程是脱脂、碱洗、水洗、钝化(铬化或无铬转化)后烘干,目的是去掉轧制油与氧化层,并在表面形成一层转化膜,让涂料”抓得住”。前处理做不到位,后期最典型的问题就是漆膜附着力差、局部起泡剥落。
室外幕墙主流使用氟碳(PVDF)涂料,通常为底漆、面漆、清漆的多层喷涂,配合高温固化成膜;室内与部分室外项目也会用聚酯、粉末或烤瓷工艺。行业一般把室外氟碳漆膜总厚控制在 40μm 左右或以上,具体以设计文件与订单工艺为准。
喷涂环节的价值不只在设备本身,更在于恒定的喷涂速度、雾化参数与炉温曲线——同一批板件走同一条曲线,色差和膜厚才可控。富腾使用的进口全自动喷涂生产线可全天候完成氟碳、油漆、粉末、烤瓷等不同表面工艺。
生产车间实景
常见检验项包括:色差与光泽度(与样板或标准光源比对)、漆膜厚度、板面平整度、外形尺寸与孔位、涂层附着力划格试验。合格后贴 PE 保护膜,边角加护角,托盘或木箱打包装车。
| 检验项 | 关注点 |
|---|---|
| 外观色差 | 同批次板面一致,无流挂、颗粒、露底 |
| 漆膜厚度 | 符合订单工艺要求,多点测量取均值 |
| 尺寸与孔位 | 与深化图核对,现场能直接安装 |
| 平整度 | 大板面无鼓肚、无波浪 |
| 附着力 | 划格试验,验证前处理与固化是否到位 |
流程走完只是开始,板材最终要接受的是工程现场的检验。下面是几个已交付项目的实际效果:
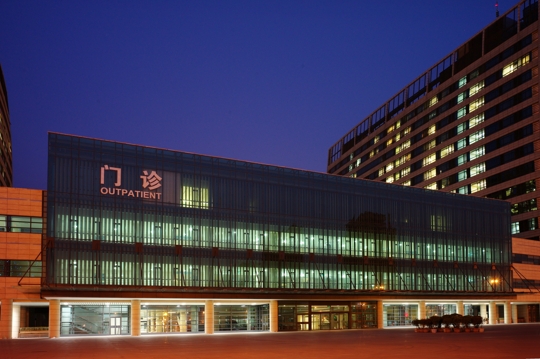
山东省立医院——铝单板幕墙、铝方通吊顶
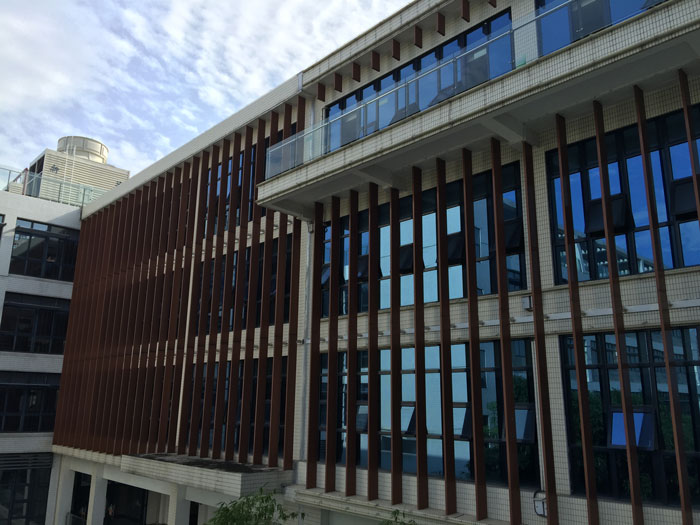
广州市第四附属医院——外墙铝方通
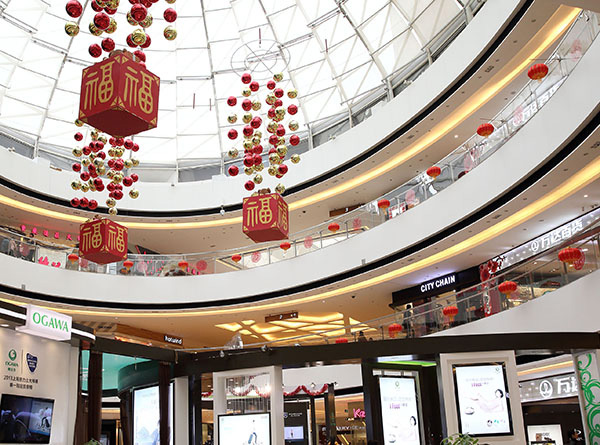
广州万达广场——铝单板工程
铝单板的品质不是某一道工序做出来,而是九道工序一路不打折传下来的。图纸、开料、折弯、焊接、前处理、固化,每一环都会把误差带到下一环。选择供应方时,除了看样板,更值得看对方有没有完整的钣金与喷涂能力、有没有稳定的检测环节,以及同类型工程的实际交付记录。
 收藏富腾
 在线留言
 网站地图